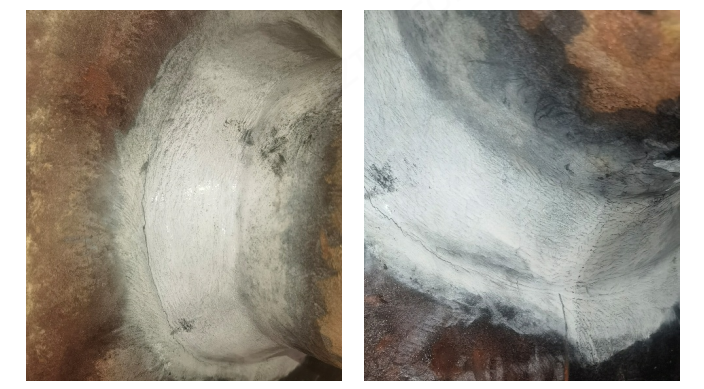
超超临界机组凭借高效节能、低排放优势,已成为火电主力机型。再热器减温器承担调节再热蒸汽温度、保障汽轮机安全运行的重要职责,其运行可靠性直接影响机组整体安全。今年,我司在某电厂6号(超超临界)机组定期检验中,通过磁粉检测发现再热器减温器喷水管管座角焊缝熔合线处存在半圈裂纹,并伴有长约10mm的横向裂纹,见下图。
该角焊缝长期处于高温、高压及交变载荷工况,极易产生裂纹;若处置不及时,将造成重大安全风险与经济损失。
一、再热器减温器角焊缝裂纹产生的主要原因
裂纹往往是设备制造、安装施工、运行工况、材质劣化等多个环节问题叠加作用的结果。上图中半圈裂纹与10mm横向裂纹的成因既有共性,也各有与裂纹形态相关的诱因。结合超超临界机组运行特性,具体成因可分为以下几类:
一是制造与焊接工艺缺陷。坡口处理不当、焊接参数不合理、层间清理不到位,会在焊缝内部形成未焊透、夹渣、气孔等原始缺陷,构成裂纹的萌生起点。10mm横向裂纹大多由内部微小缺陷扩展而来,半圈裂纹多自表面缺陷沿周向延伸。焊后热处理执行不到位,焊接残余应力无法释放,与运行应力叠加后将加速裂纹扩展。焊材选型不当、母材与焊材匹配性差,也会降低焊缝力学性能,诱发裂纹。
二是高温高压与交变应力作用。再热蒸汽温度超过550℃,工作压力达3.0~3.5MPa。机组调峰、启停过程中,温度与压力频繁波动,角焊缝反复承受热胀冷缩产生的交变应力与机械应力。角焊缝本身若存在应力集中,周向应力会促使裂纹沿周向连成半圈,径向交变应力则推动横向裂纹萌生;再叠加高温蠕变效应,裂纹扩展将进一步加快。
三是介质腐蚀与材质劣化。再热蒸汽中含有微量腐蚀性介质,持续对焊缝造成氧化腐蚀。高温下耐热钢会发生珠光体球化、碳化物析出与晶界弱化,强度与韧性下降。微小横向裂纹萌生后,在应力腐蚀作用下不断扩展,甚至与周向裂纹连通,形成沿周向贯穿的损伤。
四是振动与安装偏差。蒸汽流动会引起设备振动,若支吊架松动、偏移,将进一步加剧焊缝部位的疲劳损伤。安装阶段若筒体与喷水管同轴度偏差过大,焊缝受力不均,由此产生的附加机械应力会同时加速两类裂纹的萌生与扩展。
二、复合裂纹的多重危害性
半圈裂纹与10mm横向裂纹共存,属于复合损伤,设备已接近临界失效状态,风险远高于单一裂纹。具体表现在以下方面:
一是裂纹扩展速度加快。两处裂纹尖端的应力场相互叠加,形成双向应力集中,扩展速率显著提高,短时间内即可扩展为贯穿裂纹,极易引发突发故障。
二是引发蒸汽泄漏,造成非计划停机。裂纹贯通后形成泄漏通道,高温高压蒸汽外泄,初期表现为啸叫、保温层冒汽,泄漏量持续增大后将触发保护动作,导致机组紧急停机。非计划停机既造成发电量损失,也会冲击电网供电稳定性。
三是存在爆管伤人风险。焊缝承载能力失效后,可能导致喷水管爆裂,500℃以上的高温蒸汽将造成人员烫伤,并损毁周边管道与仪表,诱发次生事故,威胁人身与设备安全。
四是维修成本高,易损伤主机设备。泄漏引起的蒸汽超温会冲击汽轮机,造成叶片、汽缸蠕变损伤,永久性缩短主机寿命。复合裂纹修复需彻底清除缺陷、重新焊接并进行热处理,工序复杂、工期长,修复后残余应力控制难度也更大。
五是诱发连锁故障。两处裂纹形成的应力集中会加速周边母材脆化,形成恶性循环;振动与泄漏的影响进一步扩散,导致其他承压部位产生新缺陷,增大整套机组的故障概率。
三、现场检测与应急处置措施
处置应遵循先控险、再检测、后修复的原则。停机降温降压后清理焊缝表面,采用磁粉检测、渗透检测确定裂纹位置与走向;采用超声检测判断裂纹深度及是否已贯穿管壁,同时排查热影响区隐蔽缺陷,做好记录并绘制裂纹示意图,为修复提供依据。
确认复合裂纹后,应立即隔离、泄压、降温,严禁带缺陷降负荷运行,并检查支吊架状态。不得简单打磨或临时封堵,必须开展专业焊接修复。
修复时打磨清除全部裂纹,加工平缓过渡坡口;选用匹配焊材,执行≥200℃焊前预热、多层多道焊及焊后回火热处理,充分消除残余应力。
修复完成后应再次开展无损检测,并进行水压试验,确认无渗漏、无变形后方可投用。
四、长效防控措施
制造安装环节应严格管控焊接工艺,强化无损检测,校正管道同轴度,规范支吊架安装,从源头消除先天缺陷与安装应力。
运行中应减少机组启停,避免大幅调峰,控制温度与压力的变化速率,降低热疲劳损伤。检修中应缩短减温器角焊缝检测周期,重点排查横向与周向裂纹,做到早发现、早处理。同时增设温度与振动在线监测,发现异常及时停机检查。
结语
再热器减温器角焊缝半圈裂纹与10mm横向裂纹属于高危复合缺陷,由多种因素共同作用形成,具有扩展快、危害大、修复难度高的特点。火电企业应充分认识该类缺陷的危害,一旦发现即严格执行检测、应急与修复流程;同时落实全周期管控,强化设备监测与检修,保障超超临界机组安全高效稳定运行。
