2026年8月,我司接受某容器制造厂委托,对一台在制设备实施TOFD检测。被检工件厚度为105 mm,结构形式类似角接接头,采用埋弧焊接。
初检采用TOFD检测,工艺依据NB/T 47013.10-2015制定,按三分区扫查策略配置三组TOFD探头,具体参数如下:
1、第一分区:5MHz、Φ6mm、70°、PCS=77mm;
2、第二分区:5MHz、Φ6mm、60°、PCS=170mm;
3、第三分区:2.25MHz、Φ10mm、45°、PCS=182mm。
按既定工艺扫查过程中,某位置出现一组异常显示,图1为该位置第三分区的检测图谱。
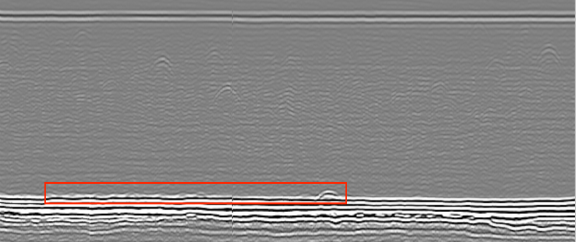
图1:异常显示部位TOFD图谱
第三分区TOFD图谱显示:标红处底面反射波不连续,局部伴有上端点衍射信号,且无明显底波下沉;测得该显示上端点深度为102 mm,具备下表面开口缺陷的图谱特征。
对该位置内壁进行MT检测,发现裂纹显示,结果见图2。
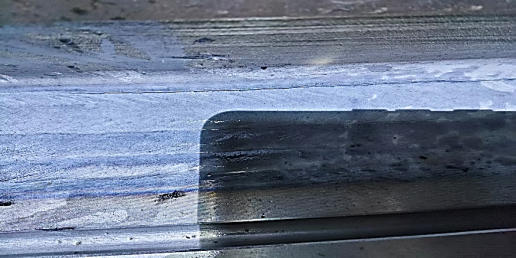
图2:MT检测照片
受该焊缝结构限制,其内部为不等厚斜面,该处裂纹显示在TOFD图谱上被底波遮挡,无法通过TOFD准确测量裂纹深度。为此采用PA进行辅助检测,结果见图3。
受该焊缝结构限制,其内部为不等厚斜面,该处裂纹显示在TOFD图谱上被底波遮挡,无法通过TOFD准确测量裂纹深度。为此采用PA进行辅助检测,结果见图3。
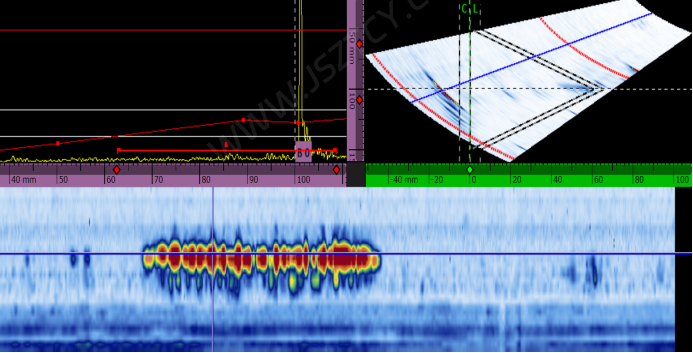
图3:PA检测结果图
PA检测图谱显示:此处裂纹深度约99 mm,自身高度约6 mm。
综上,对于厚板非平板对接焊缝,TOFD检测存在一定盲区,特定位置缺陷的测量误差也较大,需借助UT、PA等检测方法对该区域进行辅助检测,以确保焊接质量。
声明:本站所有文章,如无特殊说明或标注,均为本站原创发布。任何个人或组织,在未征得本站同意时,禁止复制、盗用、采集、发布本站内容到任何网站、书籍等各类媒体平台。如若本站内容侵犯了原著者的合法权益,可联系我们进行处理。
