孟辉,江苏中特创业设备检测有限公司
关键词:相控阵 换热管 贯穿性环向裂纹
摘要:通过实验证明,相控阵对换热管由外壁向内壁方向延伸的环向裂纹深度与回波高度存在线性关系,从而确定利用超声波对该类裂纹进行深度测量具备可行性。
一、前言
近年来,多家化工厂出现了立式换热器管子泄漏情况,经拔管验证,发现换热管泄漏的部位为立式换热器的上管板下沿对应的区域,导致泄漏的缺陷为管子外壁向管内壁方向延伸的环向裂纹,经分析,疑似为换热器的进口的介质流向以及换热器运行工况导致的换热管横向振动,与管板的下沿管孔台阶频繁接触,导致的环向开裂,裂纹方向为由管外壁向管内壁延伸。由于该部位的位置原因(管板厚度40~200mm,甚至更厚),无法采用TTS-RT进行检测,且由于管板与管子距离较近,存在干扰,该位置为ET盲区。故只能采用TTS-PAUT进行检测。
裂纹深度是判断换热器损伤程度的关键参数。由于换热器管子外壁向内壁扩展的初期裂纹(管板下沿对应的换热管外壁)用常规方法(含RT及PT)无法发现和测量,决定采用本公司研发的管子管板角焊缝相控阵超声扫查系统(TTS-PAUT)进行裂纹深度检测试验,寻找超声信号波幅与裂纹深度的关系。
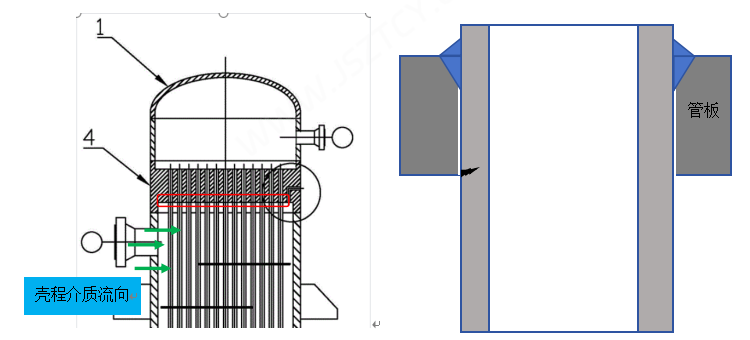
图1 管板下沿位置对应换热管环向裂纹
二、试验参数
1 试验设备与器材
1.1 检测设备
检测仪器:CTS-PA22S
扫查装置:自主设计研发的相控阵扫查系统
1.2 试验试块
1.2.1 S32906材质样管刻槽试块:加工多组不同深度、宽度的线切割槽,模拟管板角焊缝根部初期扩展裂纹;
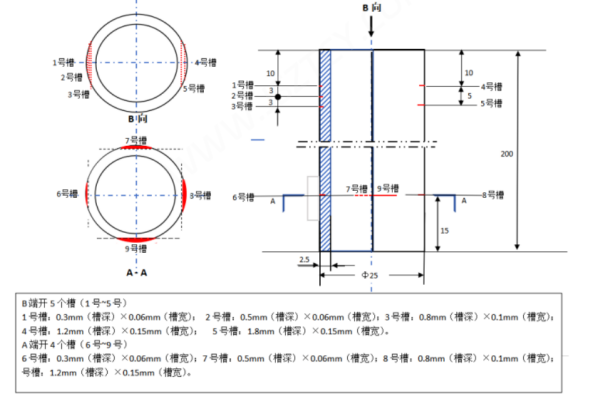
图2 刻槽试块
1.2.2、Φ1mm球底孔试块(材质 S32906):用于检测校准。
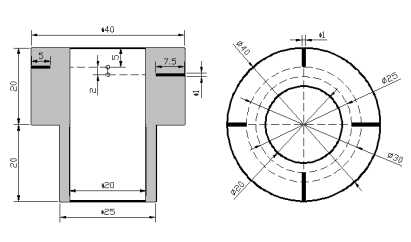
图3 校准试块
2.1试验过程及结果
本次试验采用单变量对比试验法,即固定仪器型号、探头、系统增益、聚焦深度、偏转角度、测量使用的阵元组,一次激发晶片数等工艺数,测量不同深度的线切割槽,研究线切割槽深度与波幅对应关系。
2.1 第一组试验数据(激发晶片数6、聚焦深度3mm),不同深度刻槽的超声信号波高数据如下:
| 第一组数据(激发晶片数6、聚焦深度3mm) | |||
| 序号 | 线切割槽编号 | 波幅(%) | 深度(mm) |
| 1 | 6# | 43.6 | 深0.3mm(宽0.06mm) |
| 2 | 7# | 70.8 | 深0.5mm(宽0.06mm) |
| 3 | 8# | 90.8 | 深0.8mm(宽0.1mm) |
| 4 | 9# | 98.8 | 深1.2mm(宽0.15mm) |
专用软件G扫图如下图所示:
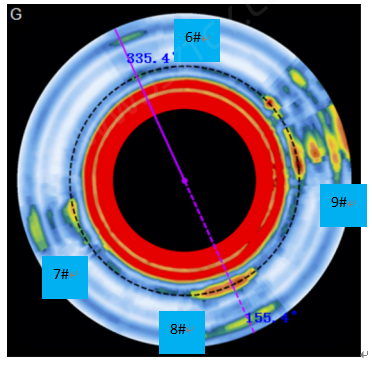
图4 G扫图(激发晶片6)
2.2 第二组试验数据(激发晶片数10、聚焦深度3mm)
| 第二组数据(激发晶片数10、聚焦深度3mm) | |||
| 序号 | 缺陷编号 | 波幅(%) | 深度(mm) |
| 1 | 6# | 54 | 深0.3mm(宽0.06mm) |
| 2 | 7# | 65.6 | 深0.5mm(宽0.06mm) |
| 3 | 8# | 68 | 深0.8mm(宽0.1mm) |
| 4 | 9# | 96.4 | 深1.2mm(宽0.15mm) |
专用软件G扫图如下图所示:
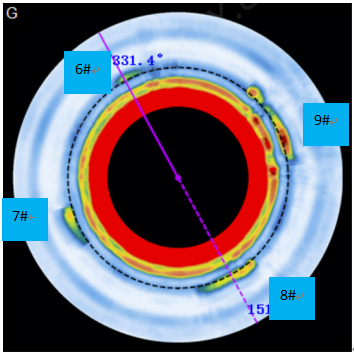
图5 G扫图(激发晶片10)
三 试验数据分析及结论
1、裂纹深度与反射波幅关联性
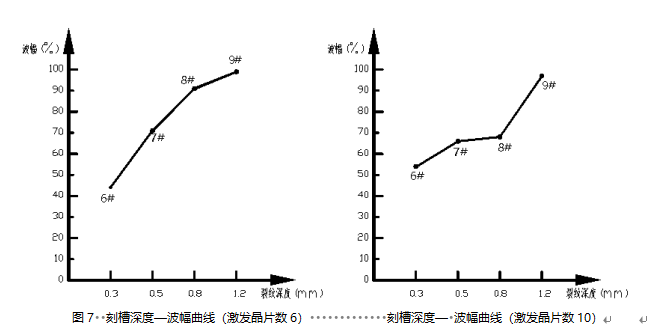
换热器外壁环向裂纹的拐角反射波幅与裂纹的深度呈正相关关系。浅度裂纹(0.3mm、0.5mm)波幅偏低,中深度裂纹(0.8mm、1.2mm)反射信号显著增强,波幅达到峰值区间;走势图如下图所示:
2、激发晶片数对检测信号的影响
对比6晶片与10晶片两组试验数据:相同聚焦深度、相同缺陷规格条件下,6晶片激发工艺的反射波幅相变化比10晶片激发工艺的反射波幅变化线性特征更显著、数据规律性更强,更适用于裂纹尺寸的定量分析工作。
3、 试验结论
⑴、TTS-PAUT斜射波束可有效识别换热器外壁向内扩展的初期环向微小裂纹,裂纹拐角反射信号特征明显,波幅整体随裂纹深度增加呈上升趋势,可通过波幅信号初步判定裂纹扩展程度。
⑵、单次激发的晶片数量对检测灵敏度影响显著。6 晶片激发工艺在声场能量、缺陷波幅增益上表现更佳,微小裂纹检出能力强;同时不同深度裂纹的波幅变化线性规律突出,更适合开展裂纹尺寸定量分析。
⑶、现有3mm聚焦深度参数适配管板角焊缝根部检测场景,信号稳定、缺陷成像清晰,适合现场工况应用。
四 工程应用现状
该项技术于 2025 年 8 月完成试验,现已在多家化工厂落地应用,如泰州阿科玛、云天化、上海巴斯夫。现场焊缝检测过程中,已检出由换热管外壁向内壁延展的环向裂纹,相关缺陷已逐一验证确认;针对管板下沿换热管外壁开展专项筛查后,现阶段暂未排查出环向裂纹缺陷。
