李茂军,江苏中特创业设备检测有限公司
关键词:换热管束;相控阵超声;内壁腐蚀坑;壁厚测量;薄壁小管径摘要:本次试验以化工在役冷却器换热管束为检测对象,采用相控阵 0° 线扫工艺开展内壁腐蚀坑检测,并依托 SUS304 材质人工开槽模拟试块完成壁厚测量对比试验,明确检测设备的测量精度、适用范围与技术边界。试验证实,该套检测方案可有效检出薄壁小管径管束内壁浅表凹坑与壁厚减薄缺陷;整套技术可实现缺陷检出、定量、复核全流程管控,适用于化工换热设备在役隐患排查。
一、前言
化工装置后段冷却器属于核心换热设备,长期连续运行过程中,换热管束内壁受工艺介质冲刷、流体湍流冲击,同时设备装配、检修拆装环节易发生磕碰、挤压,进而产生内壁凹坑类浅表损伤。此类缺陷隐蔽性强,常规目视检测、普通超声检测检出难度大。损伤部位易形成应力集中,在介质腐蚀、压力交变作用下持续扩展,造成管壁减薄,严重时引发管束穿孔、介质泄漏,直接威胁装置安全生产。
为实现小管径薄壁管束内壁损伤精准检测与壁厚定量评价,本次试验结合在役设备实测与实验室模拟试块对标测厚,一方面采用相控阵超声结合工业内窥镜开展缺陷检测与复核,另一方面利用人工开槽试块标定壁厚测量边界,验证检测工艺的准确性、适用性,梳理技术短板,为同类换热管束在役无损检测、风险分级管控、检修整改提供试验依据与标准化工艺方案。
二、试验设备、试样与试验条件
1、主要检测设备
⑴ 控阵超声检测系统 配置 10MHz、32 阵元高精度线阵探头及小管径专用曲面弧形楔块;设备按碳钢材质标定声速 5900m/s,采用 0° 垂直线扫检测模式,依托垂直纵波高分辨率、强穿透特性检测内壁浅表缺陷。
⑵ 专用壁厚检测装置 自研专用测厚探头、配套扫查工装及超声耦合剂;内壁检测时采用耦合剂填充探头与管壁间隙,完成壁厚信号采集。
⑶ 工业内窥镜 用于管束内壁缺陷可视化成像,完成缺陷形态、位置、尺寸复核验证。
2、检测原理
⑴ 相控阵 0° 垂直线扫:探头发射垂直纵波穿透管壁,根据反射信号特征识别内壁腐蚀坑、壁厚减薄缺陷,全程存储检测图谱与原始数据。
⑵ 壁厚计算方法:内壁减薄位置壁厚 = 减薄外壁回波距离 − 耦合剂界面波距离。
3、试验试样
⑴ 对比试样试验(人工开槽模拟换热试块) 管材材质:SUS304 不锈钢; 试样规格与开槽设计:共 1根试管,分别在管壁内壁、外壁加工开槽,模拟不同程度壁厚减薄缺陷,具体参数见表 1。
⑵ 在役试样试验(后段冷却器换热管束) 设备工况:化工装置在用核心冷却设备,长期满负荷连续运行; 管束规格:Φ30mm×2mm; 管材材质:P235GH,欧洲压力容器专用钢材,具备优良耐高温、耐压性能; 主要缺陷:内壁腐蚀或机械磕碰形成的凹陷损伤、局部壁厚减薄。
表 1 人工模拟试块基础参数
| 序号 | 管束规格 (mm) | 开槽位置 | 加工剩余壁厚 (mm) |
| 1 | φ25.42×2.11 | 内壁 | 1.21 |
| 2 | φ25.42×2.11 | 外壁 | 1.71 |
4、试验操作流程
⑴ 预处理:对管束管口、外壁检测区域进行打磨清理,彻底去除锈蚀、油污、氧化皮,保证探头与管壁紧密贴合,避免接触间隙造成声能衰减与检测误差。
⑵ 全域扫查:将相控阵探头垂直于管壁表面,匀速周向平移,完成单根管束整段全覆盖扫查,实时观察信号图谱,标记异常反射区域。
⑶ 缺陷定位与初判:对异常信号区域进行反复扫查,排除耦合不均、管壁粗糙等伪缺陷,完成缺陷定位、初步定量。
⑷ 可视化复核:将工业内窥镜探头伸入管束内部,对缺陷对应位置高清成像,验证缺陷形态、位置、尺寸。
⑸ 对比分析:结合人工开槽试块测厚试验数据,判定在役管束壁厚测量结果有效性。
三、试验过程与试验数据
1、人工试块壁厚试验
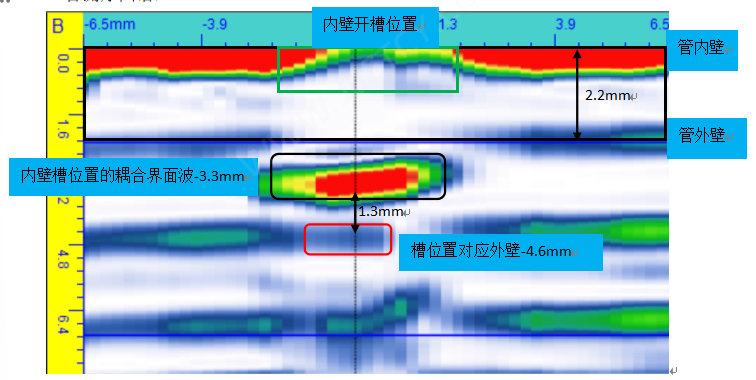
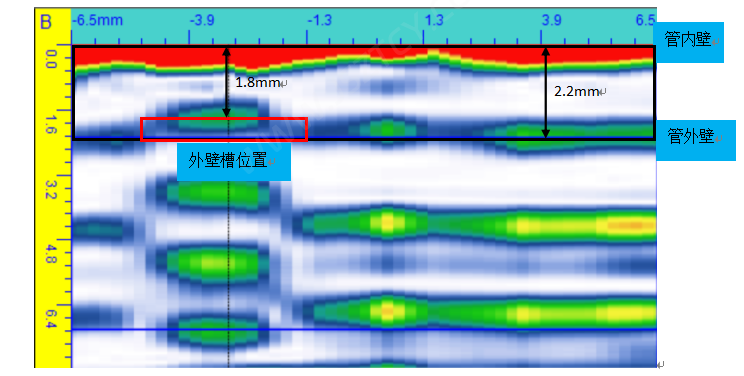
按照统一工艺参数对开槽试管开展壁厚测量,记录实测数据并与实际壁厚对比,结合信号特征分析测量效果,试验结果见表 2。
表2 人工试块实测壁厚
| 序号 | 管束规格 (mm) | 开槽位置 | 加工剩余壁厚 (mm) | 实测壁厚 (mm) | 试验结果说明 |
| 1 | φ25.42×2.11 | 内壁 | 1.21 | 1.3 | 信号清晰,可精准定量内壁减薄壁厚 |
| 2 | φ25.42×2.11 | 外壁 | 1.71 | 1.8 | 外壁回波稳定,测量精度良好 |
1#管测厚图谱
2#管测厚图谱
2、在役管束现场检测试验
采用相控阵 0° 垂直线扫模式对 Φ30mm×2mm P235GH 换热管束逐根全覆盖扫查,试验过程如下:
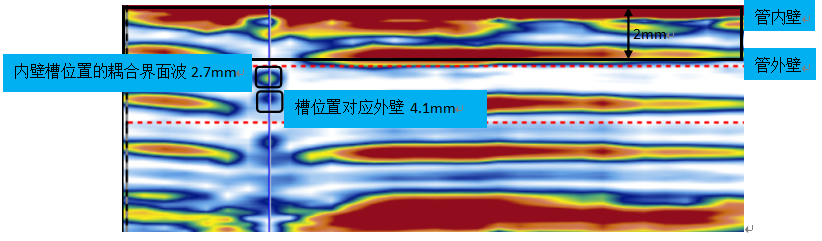
⑴ 信号采集:检测过程中发现单根管束出现稳定、无杂波、重复性良好的点状异常反射信号,结合波形特征排除伪缺陷干扰。
⑵ 缺陷定位定量:经图谱分析,缺陷位于管束内壁,为机械磕碰造成的凹陷损伤,缺陷实测尺寸约 3mm,管壁未发生贯穿,仅局部出现壁厚减薄,试验结果见表3。
表3 在役管束现场检测试验
| 序号 | 管束规格 (mm) | 坑位置 | 实测壁厚 (mm) | 试验结果说明 |
| 1 | Φ30×2 | 内壁 | 1.4 | 信号清晰,可精准定量内壁减薄壁厚 |
现场检测图谱
⑶ 内窥镜复核:内窥镜伸入管内成像观测,管壁内壁可见规整局部凹陷坑,无裂纹延展特征;缺陷位置、形态、尺寸与相控阵检测结果完全吻合。现场截图如下:
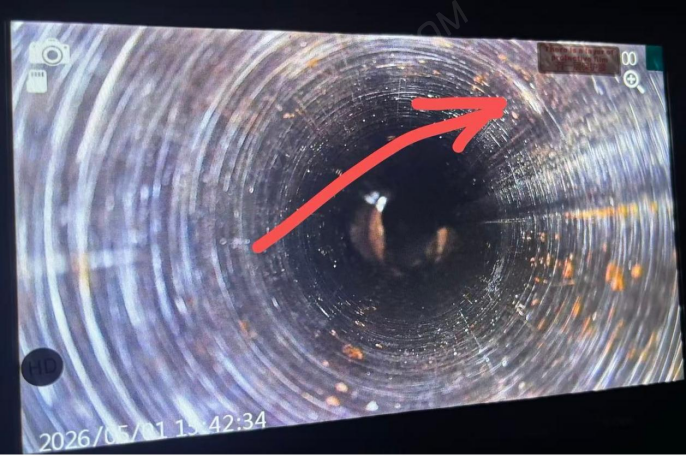
3、在役管束缺陷综合判定
本次检出的内壁坑,经对比试验判定,缺陷位置局部剩余壁厚1.4mm,壁厚定量结果真实有效。该缺陷未达到管壁贯穿、设备报废标准,但内壁凹坑易产生应力集中,在介质腐蚀、压力交变长期作用下存在缺陷扩展、管束泄漏风险。
四、试验数据分析与试验结论
1、数据分析
⑴ 相控阵 0° 线扫工艺针对 Φ30mm 级薄壁小管径 P235GH 管束成像分辨率高、内壁检测盲区小,能够稳定检出常规检测手段无法识别的浅表机械凹坑、磕碰损伤,缺陷定位、定量精度满足现场要求。
⑵ 自研测厚设备对外壁壁厚减薄适应性强,测量误差小;内壁测量效果与剩余壁厚直接相关,壁厚越大,受耦合剂干扰越小,测量可靠性越高。
⑶相控阵超声可实现缺陷无损初检、检测结果可追溯,解决了小管径管束内壁缺陷难检出、难验证、壁厚难判定的行业痛点。
⑷ 人工开槽试块对标数据可作为在役管束壁厚结果的判定依据,明确了不同减薄程度下的检测有效性与技术局限。
2、试验结论
⑴ 相控阵 0° 垂直线扫工艺不仅适用于管头角焊缝的检测,也适配换热管管束的内外壁缺陷高效检出的可靠技术手段。
⑵ 相控阵超声搭配工业内窥镜的组合检测方案,定性、定量结果准确,可在化工冷却器、换热器等同类设备在役检测工作中推广使用
五、有关问题的进一步讨论
1、不同缺陷位置的检测差异
管壁外壁减薄无介质、探头贴合等干扰,超声回波信号纯净,测量精度高;内壁开槽后探头无法直接贴合管壁,必须依靠耦合剂填充间隙,耦合剂会产生固有界面波。当内壁剩余壁厚极薄时,缺陷回波与耦合剂界面波重叠,信号被掩盖,最终导致无法定量,这是薄壁内壁测厚的主要技术难点。
2、检测工艺选用原则
针对化工换热管束运维检测工作,可依据缺陷位置、预估壁厚减薄程度差异化选用检测工艺:针对存在常规内壁腐蚀坑、中等壁厚减薄缺陷的管束,优先采用相控阵超声联合内窥镜组合检测方案;仅开展管束外壁壁厚普查作业时,可直接采用专用测厚设备提升检测效率;对于预判存在内壁极薄壁厚区域的管束,需提前向使用单位告知检测局限及设备潜在风险,提前做好风险防控,规避设备运行隐患与次生损失。
3、现场管控标准建立
结合本次试验得出的壁厚测量边界,可建立缺陷分级管控规则:依据内壁剩余壁厚划分正常监测、重点巡检、停机更换三个等级,实现缺陷精细化管理,提升设备运行安全性。
六、试验总结
本次试验融合实验室模拟试块对比与在役设备实测两大环节,全面验证了相控阵超声、专用测厚设备在薄壁小管径换热管束内壁损伤及壁厚检测中的综合应用能力。试验明确了整套工艺的技术优势、适用范围与固有局限,形成了从缺陷检出、定量复核、结果判定到现场整改的完整技术流程。
