TOFD技术基于声波衍射原理,采用一发一收探头组,通过发射纵波和接收缺陷端部产生的衍射波信号实现检测。相较于传统超声反射法,该技术具有三项显著优势:①衍射波信号不受缺陷取向影响,可有效规避”漏检”风险;②时差测量原理具备毫米级深度分辨率;③宽频带窄脉冲特性可实现缺陷的精确测量。
2026年,我司受某压力容器制造厂委托,开展在制压力容器焊缝质量检测工作。针对被检工件92mm壁厚特征,依据NB/T47013.10-2015《承压设备无损检测 第10部分:衍射时差法超声检测》标准要求,选用5MHz中心频率、Φ6mm晶片直径探头并采用第一分区70°楔块,第二分区60°楔块,通过公式计算确定探头间距(PCS)分别为135mm,255mm。在扫查过程中发现一处有趣的表面开口相关显示,如图1所示。
两个分区缺陷处的TOFD检测图谱如下:
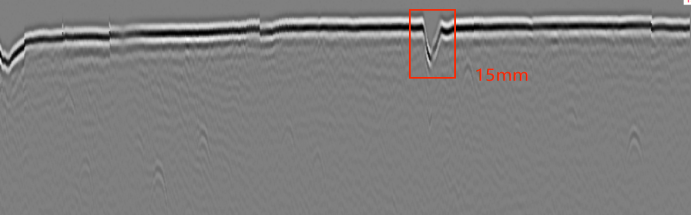
图1:第一分区TOFD检测图谱
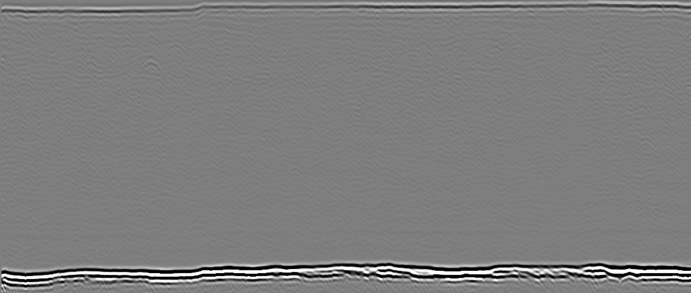
图2:第二分区TOFD检测图谱
由上图图谱所得:
1、信号特征分析:
①:图1中,标红处第一分区直通波呈向下弯曲,具有表面开口显示的特征;
②:图2中,第二分区此处直通波显示正常。
通过计算所得第一分区扫查面盲区约为10mm,第二分区扫查面盲区约为21mm。
2、此处相关显示经测量后信息:
①:缺陷埋藏深度:15.1mm(下端点)
②:缺陷指示长度:40mm
3、经打磨后磁粉检测现场照片如图3所示:
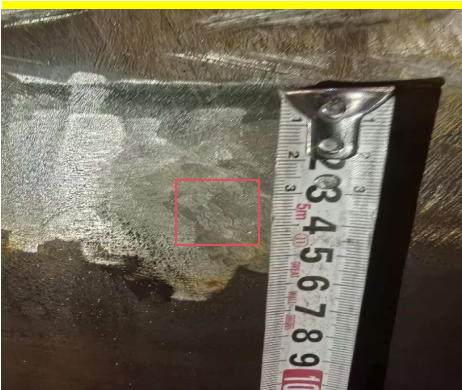
图3:表面开口缺陷照片
缺陷显示在距焊缝30mm处的母材上,由于第一分区PCS为135mm,焊缝宽度为50mm,楔块前沿各为7mm,因此第一分区母材检测宽度为两侧各36mm,此母材缺陷显示刚好处于检测范围内。
因此,经过此次检测实例也进一步证明,TOFD检测技术由于根据检测厚度设置不同的PCS,检测区域同时覆盖焊缝和一定区域的母材,因此具有检测范围广,效率快,可靠性好,定量精度高等特点,在设备生产质量发挥了不可或缺的重要作用。
以上是一名初入TOFD行业新人的工作所得,敬请各位同行批评指正。
